【挤出施工】全球视野下挤出式热熔标线施工工艺优势深度解析
全球视野下挤出式热熔标线施工工艺优势深度解析
摘要
道路热熔标线是道路交通工程的核心安全设施,逆反射性能、耐久性、轮廓辨识度是衡量标线品质的核心指标。当前全球道路标线施工主要分为刮涂式热熔标线与挤出式热熔标线两大主流工艺,欧美、澳洲、东南亚高标准公路、机场跑道、港口厂区、长寿命标线项目越来越多地选用挤出式热熔工艺,区别于传统刮涂工艺薄涂、靠刮板摊开成型的逻辑,挤出式依靠专用挤出模具,将熔融状态热熔涂料连续挤压成型,一次性构筑规定断面、厚度的标线结构。本文从料温控制、玻璃珠沉降行为、粗糙路面适配性、线型美观度、膜厚精准控制、成品逆反射性能控制六大核心维度,结合全球工程实践,系统拆解挤出式热熔标线的技术优势,同时厘清工艺底层逻辑,为标线工程选型、质量管控、标准制定提供参考。
关键词
挤出式热熔标线;刮涂热熔;料温控制;玻璃珠;逆反射系数;标线厚度;粗糙路面
一、引言
热熔标线涂料本身是热塑性树脂基复合材料,由 C5/C9 石油树脂、填料、增塑剂、颜料、抗老化助剂预混制成,需要加热至熔融流动态方可施工。传统刮涂工艺诞生早、设备门槛低,在低等级市政道路、短工期简易标线中应用广泛,但长期工程反馈显示:刮涂标线厚度离散度大、粗糙路面容易断料、玻璃珠嵌入深度不可控、逆反射衰减速度快,在重载交通、多雨、高寒、高紫外线地区使用寿命短板突出。
挤出式热熔标线起源于欧美高等级道路工程,随着全球对道路交通安全、标线长寿命化、夜间可视性要求持续提升,ISO、ASTM、EN、国内 GB5768 等标线标准对逆反射、厚度、抗滑、耐久性指标不断收紧,挤出工艺的技术优势逐步凸显。不同于刮涂依靠刮板抹开涂料、依靠自重包裹撒布玻璃珠,挤出工艺是压力挤出成型,涂料在挤出机料筒内受控熔融、稳压推送,经定型模具直接挤出成型,同步撒布面撒玻璃珠,部分高端机型可实现内混珠 + 面撒珠双结构。下面从关键施工环节逐一深度分析。
二、料温控制:密闭恒温输送,降低涂料热降解风险,保障涂料流变稳定性
热熔涂料的性能窗口高度依赖温度,涂料存在一个合适的施工温度区间(常规热熔涂料 180–220℃,改性高耐磨热熔涂料可达 200–230℃)。温度过低,涂料粘度太高,流动性差,成型困难、和基材粘结差;温度过高,树脂热氧化降解,树脂分子链断裂,涂料变脆、黄变、附着力暴跌,同时产生大量烟气,加速老化,成品标线容易开裂、掉块,这是全球热熔标线通病。
1. 挤出式设备温控体系特点
挤出式热熔系统分为热熔釜预熔 + 挤出料筒二次精准控温两段式温控,涂料在挤出螺杆料筒内属于半密闭承压输送,区别于刮涂开放式料斗:
- 刮涂:熔好的涂料放入敞开料斗,料斗无强制保温,路面有风、低温环境下,表层涂料快速降温结皮,料温分层,上层温度低、底层温度高,施工过程中温度波动大,工人只能靠经验调整行走速度;
- 挤出式:熔融涂料进入带加热套、温度传感器的螺杆料筒,多点位实时测温,分段闭环控温,螺杆持续搅拌,涂料温度均匀,整桶涂料温差可以控制在 ±5℃以内,而刮涂料斗温差经常超过 ±20℃。
2. 对成品质量的连锁优势(全球工程价值)
- 稳定流变特性:涂料粘度持续稳定,不会出现忽稠忽稀,成型一致性强;
- 减少过热降解:不需要依靠高温换取流动性,可在标准温度区间稳定施工,降低树脂老化,提升标线抗裂、耐候性能,在热带强日照国家(东南亚、中东、澳洲北部)优势尤为明显;
- 低温施工容错性更强:高寒区域(北欧、加拿大、我国北方秋冬),开放式刮涂极易快速失温,挤出密闭输送可以维持料温,拓宽有效施工窗口期;
- 烟气排放更少:减少涂料过热分解,契合全球工地环保、VOC 管控趋势。
注意:挤出工艺不是 “温度越高越好”,它的优势是可控、均匀、稳定,把涂料锁定在材料设计的流变窗口,让涂料配方设计的性能完全释放,而刮涂工艺经常被迫偏离设计温度窗口。
三、玻璃珠沉降与嵌入控制:解决行业痛点,构建长效逆反射结构
玻璃珠是热熔标线实现逆反射的核心,标线夜间可视性本质是车灯入射光线穿过涂料表层,在玻璃珠内部折射反射回驾驶员眼睛。玻璃珠嵌入深度是决定逆反射初始值、以及长期衰减速率的核心参数:嵌入过浅,车辆碾压、雨水冲刷后玻璃珠快速脱落,逆反射几个月就断崖式下跌;嵌入过深,玻璃珠被涂料完全包裹,光线无法进入,逆反射系数极低,标线夜间看不见。
全球大量标线耐久性研究(FHWA、欧盟道路研究所)得出合适区间:玻璃珠嵌入深度为珠径的 50%~60%,一部分裸露在标线表面,一部分锚固在热熔基体内部。
1. 刮涂工艺玻璃珠的先天缺陷
刮涂是涂料摊开后,依靠涂料自重和表面张力包裹玻璃珠,撒珠时机全靠行走速度、刮板厚度匹配:
- 涂料摊开后快速降温,表层结皮,玻璃珠浮在表面,嵌入很浅,通车后快速磨掉;
- 涂料偏稀时,玻璃珠直接下沉到底部,被涂料埋住,失去反光能力;
- 整条标线不同位置涂料厚薄、冷却速度不一致,玻璃珠嵌入深度离散,同一条标线逆反射值忽高忽低。
2. 挤出式工艺对玻璃珠沉降、嵌入的精准控制逻辑
挤出成型分为两种成熟方案:面撒珠挤出、内混珠 + 面撒珠复合挤出,也是欧美长寿命标线主流方案:
- 涂料在模具出口处是连续、可控压力挤出,挤出断面形状固定,涂料离开模具时,表面的粘度、冷却速率高度稳定;撒珠装置和挤出模具同步联动,撒珠时机固定,玻璃珠落在熔融、具备合适粘聚力的涂料表层,依靠涂料自身粘性均匀裹附,不会快速沉底,也不会浮在表面;
- 压力挤出成型,涂料内部密实度高,内部空隙少,抑制玻璃珠自由沉降,不会出现珠子扎堆下沉;
- 复合挤出(内混珠):一部分玻璃珠提前按比例混在涂料内部,面撒珠提供初始高逆反射,表层面撒珠磨损之后,内部预埋的玻璃珠持续发挥反光作用,形成 “双层反光结构”,大幅拉长标线有效反光寿命,这也是很多国家高速公路要求高耐久标线采用挤出内混珠工艺的核心原因。
3. 工程实测结论
在同等涂料、同等玻璃珠规格下,挤出标线玻璃珠锚固率显著高于刮涂标线。多雨、多轮碾压的重载路段(港口、物流园、货运通道),刮涂标线半年逆反射衰减可达到 50% 以上,挤出标线同等交通量下,逆反射衰减平缓,2–3 年依然维持在规范合格阈值之上,大幅降低养护重涂频次,从全球道路全生命周期成本 LCC 角度,综合经济性更好。
四、粗糙路面适配性:凹凸、刻槽、集料裸露路面,连续成型不中断
全球道路路面类型非常复杂:新铺沥青玛蹄脂 SMA、碎石封层、旧路面铣刨后粗糙基面、水泥混凝土刻槽路面、骨料裸露的老化路面。刮涂工艺最大短板就是对粗糙、凹凸路面适应性差。
刮涂依靠刮板贴合路面,刮板是柔性 / 刚性薄片,当路面存在凹陷、粗集料凸起、坑槽、刻槽纹理时:
- 凸起集料会顶起刮板,局部涂料厚度变薄甚至断料、露底;
- 凹陷位置涂料堆积,局部过厚,冷却收缩开裂;
- 铣刨粗糙路面,刮板很难跟随路面轮廓,标线断断续续,出现锯齿、断点。
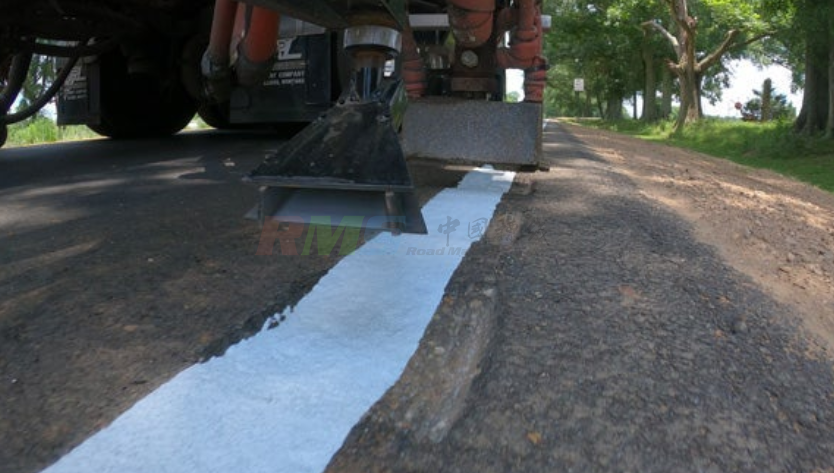
挤出式热熔标线依靠定型模具 + 柔性随动底座(浮动模具),模具可以跟随路面高低起伏自适应贴合,涂料是在螺杆推力下持续挤压填充路面表层空隙:
- 对于 SMA、铣刨、刻槽混凝土这类高粗糙度路面,挤出涂料可以填充路面表层孔隙,标线和路面咬合面积更大,机械锚固效果更强,粘结力提升;
- 出料连续稳定,不会因为局部集料凸起造成断料、缺料;
- 可以在不额外做路面找平的前提下,直接在粗糙基面做出完整、连续的标线断面,减少基面预处理成本,尤其适合旧路改造、预防性养护项目,这也是澳洲、北美大量旧路养护项目选用挤出标线的关键因素。
注:挤出工艺针对结构深度较大的沥青路面标线涂层会出现凹陷。
五、线型美观度:断面规整、边线顺直,轮廓一致性强,提升道路辨识度
标线除了反光,轮廓视觉辨识度也是交通安全的一环,尤其是雨夜标线、震荡标线、轮廓标配合的路段,同时在机场、港口、厂区、城市景观道路,对线型外观要求高。
刮涂成型是刮板拖抹成型,边线质量受行走速度、刮板抖动、路面石子干扰极大:
- 边线容易出现毛边、锯齿、波浪、溢料;
- 标线断面是扁平的薄梯形,断面形状不可控,中间厚两边薄,不同位置断面差异大;
- 手工辅助调整时容易出现宽窄不一。
挤出式是模具定型挤出,模具开口直接定义标线宽度、断面形状:可以做矩形断面、梯形断面、圆弧形断面,甚至可以一次性挤出凸起型标线(结构化标线、3D 标线):
- 边线由模具刃口直接裁切定型,只要设备行走导向稳定,标线边缘干净、顺直、无飞边毛茬,整条标线宽度均匀一致;
- 断面形态可控统一,不是随机摊开的薄层;
- 可以直接一次成型凸起标线(结构化标线),不需要二次加工。
从视觉心理学角度,顺直、轮廓规整的标线,给驾驶员更强的车道边界感知,降低视觉疲劳,在长距离高速公路、夜间车流大的路段价值突出。
六、厚度控制:高精度、低离散度,为耐久性、逆反射打下基础
热熔标线厚度是核心质控指标,国标、欧美规范一般普通热熔标线要求 1.0–2.0mm,高耐久挤出标线经常做到 2.0–3.0mm,结构化雨夜标线局部厚度更高。厚度直接决定:耐磨寿命、涂料内聚力、抗开裂能力、玻璃珠承载能力。
刮涂工艺厚度控制原理:依靠刮板间隙设定理论厚度,但是受料温、行走速度、路面起伏、刮板变形影响极大:
- 同一条标线,厚度波动范围常常 0.5mm~2.5mm,离散度极高;
- 走快了变薄,走慢了堆料超厚;局部过薄位置很快磨穿露底;局部过厚,冷却收缩应力大,容易大面积开裂、起皮。
挤出式的厚度控制逻辑:模具开口尺寸 + 螺杆挤出流量 + 行走速度三者联动闭环,高端挤出设备配备流量变频调速,行走速度和螺杆出料同步匹配:
- 理论厚度由模具开口固定,在稳定料温、稳定粘度条件下,厚度离散度可以控制在 ±0.2mm 以内,整条标线厚度均匀;
- 可以稳定实现厚涂施工,且厚层涂料内部冷却均匀,相比刮涂突然堆厚,挤出厚标线内部应力更小;
- 厚度可控意味着设计寿命可量化:设计 2mm 厚标线,就能稳定做到 2mm,设计寿命、养护周期可以精准预测,契合全球道路资产数字化管理、全生命周期养护的趋势。
七、成品标线逆反射性能的综合控制:多因素协同,实现稳定、长效反光
逆反射系数不是单一变量,是料温、玻璃珠嵌入、厚度、断面结构、路面粘结、密实度共同决定的结果,挤出工艺是从源头把影响逆反射的变量全部可控化,而不是靠后期撒珠赌运气。我们把整条逻辑串联起来:
- 料温稳定 → 涂料流变稳定:涂料粘度稳定,不会过稀埋珠、过稠挂不住珠;
- 压力挤出、密实度高:标线基体内部气孔少,基体强度高,耐碾压磨损,基体不容易粉化剥落,玻璃珠的载体长期稳定;
- 玻璃珠嵌入深度可控:稳定维持 50%~60% 嵌入区间,初始逆反射高,同时锚固牢固,脱落速度慢;复合内混珠结构实现 “表层磨掉,内部继续反光”;
- 厚度均匀、断面可控:足够厚度提供耐磨基体,同时可以做结构化凸起断面,实现排水型雨夜反光,解决普通标线雨夜水膜覆盖反光失效的世界性难题;
- 粗糙路面咬合更好:附着力更强,标线不容易整片脱落,避免标线局部起皮、缺失带来的反光断点;
- 线型规整连续:反光区域连续无断点,不存在局部缺料、薄点反光失效。
对比数据视角(全球大量第三方比对试验):同等原材料、同等玻璃珠掺量,挤出标线初始逆反射系数 R_L 可以稳定落在规范上限区间,并且逆反射衰减曲线平缓;刮涂标线初始值波动大,通车后衰减陡峭,短时间跌破最低合格阈值。
同时也要客观说明局限:挤出设备采购成本、维护门槛高于刮涂,施工速度略低于简易刮涂,不适合零星、小量、零散点位标线;在低交通量、低预算乡村道路,刮涂依然具备性价比。所以全球工程界的共识不是挤出完全替代刮涂,而是高安全等级、长寿命、重载、雨夜要求高的路段优先选用挤出式热熔标线。
八、总结与全球工程应用启示
挤出式热熔标线的核心本质,是把热熔标线从 “摊抹成型的手工逻辑” 升级为 “压力挤出、模具定型、多参数联动的工业化成型逻辑”。 从料温的密闭恒温管控,消除涂料热降解与粘度波动;到从机理上控制玻璃珠沉降与嵌入深度,解决反光衰减的行业顽疾;再到浮动模具适配粗糙铣刨、刻槽路面,保证连续成型;搭配定型模具实现边线顺直、断面可控,可直接制作雨夜结构化标线;配合流量 - 速度联动系统实现厚度高精度控制;最终所有环节共同作用,输出逆反射稳定、衰减慢、耐久性更强的成品标线。
在全球道路安全持续升级、低碳养护、全生命周期成本管控的大趋势下,挤出式热熔标线已经成为高等级公路、机场跑道、港口货运通道、城市快速路、雨夜高风险路段的优选工艺。标线工程的评价重心,也从 “能不能画上线”,转向 “夜间可视性、雨夜性能、寿命一致性、长期逆反射保持能力”,而挤出工艺正是匹配这一发展方向的核心施工技术。